
Le MRP en logistique pour piloter production et stocks
 Jeanne
•
6 août 2026
Quand une usine reçoit une commande urgente, tout se joue souvent dans les premières heures : faut-il lancer, attendre, ou réallouer les matières ? Le MRP en logistique représente justement cette méthode de pilotage qui relie la demande client, les approvisionnements et la fabrication. Il façonne la manière de produire au bon rythme, sans immobiliser inutilement les stocks ni casser les délais. Pour vous, cela permet de mieux anticiper, de sécuriser les flux et d’assurer une organisation plus lisible, surtout quand les volumes montent ou qu’un imprévu bouleverse le planning.
Dans un atelier de Lyon comme dans un site de Lille, ce cadre devient vite essentiel dès que la production doit rester fluide. En pratique, le MRP en logistique aide à transformer une intention commerciale en décisions concrètes, avec une vision claire des besoins, des dates et des priorités. Vous gagnez alors en visibilité, en réactivité et en cohérence opérationnelle.
Qu’est-ce que le MRP et pourquoi il structure la logistique industrielle ?
Définir le MRP en termes simples pour un lecteur non spécialiste
Le mrp désigne une méthode de planification qui traduit une demande en besoins concrets de matière, de composants et de capacité. Dans un système industriel, il sert à organiser la production sans improvisation, en reliant chaque commande à une logique de gestion claire. L’entreprise y trouve une information utile pour décider quoi lancer, quand le lancer et avec quelle fonctionnalité de suivi. Ce système agit comme un pont entre la logistique et la production, afin que chaque processus reste cohérent.
- Définition simple : transformer une commande en besoins opérationnels.
- Rôle clé : synchroniser approvisionnement, production et stock.
Concrètement, un atelier qui fabrique 500 pièces par semaine peut anticiper ses achats de vis, de cartons et de matière première trois semaines avant l’expédition. Dans un environnement industriel, cette planification évite les décisions prises dans l’urgence et réduit les écarts entre l’intention et l’exécution.
Comprendre son rôle dans la chaîne logistique et la production
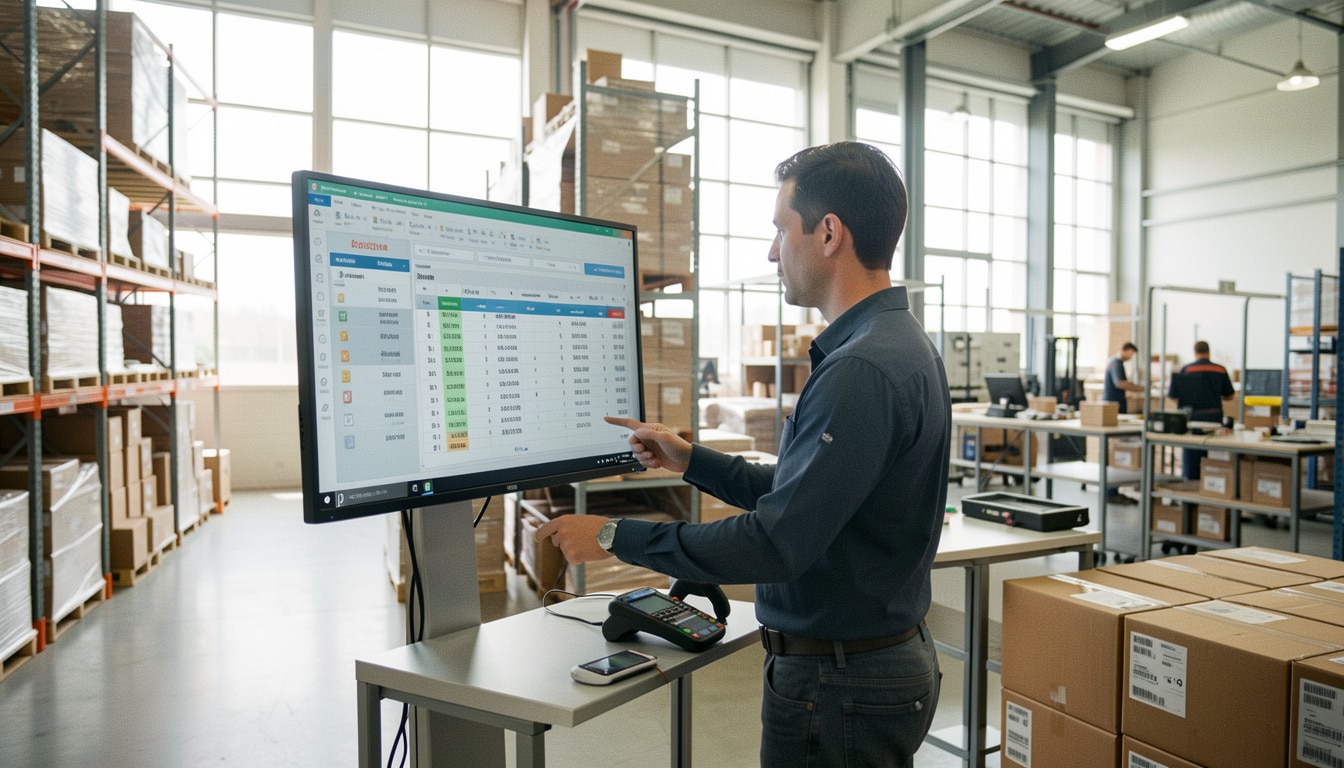
Le système relie la chaîne d’approvisionnement à la production en donnant une visibilité immédiate sur ce qu’il faut acheter, réserver ou lancer. Pour une entreprise, cette planification devient un outil de pilotage du processus industriel, car elle structure les flux de matière et les ordres de fabrication. Une bonne fonctionnalité de gestion permet aussi de réduire les ruptures de stock et de mieux répartir la charge de production. Vous passez ainsi d’une logique réactive à une logique anticipée, plus stable et plus fiable.
Comment le calcul des besoins nets transforme une demande en action ?
Passer du besoin brut au besoin net sans perdre de visibilité
Le besoin brut correspond à tout ce que la demande exige à une date donnée, alors que le besoin net tient compte de ce qui est déjà disponible dans l’inventaire. Le calcul compare donc la quantité nécessaire, le stock existant et les réceptions déjà prévues, pour déterminer ce qu’il reste réellement à couvrir. Si le niveau disponible est suffisant, aucun lancement n’est déclenché ; sinon, un ordre est créé. C’est ce bon arbitrage qui évite de surproduire ou de commander trop tôt.
- Besoins bruts : ce que la demande réclame.
- Besoins nets : ce qu’il manque après déduction de l’inventaire.
- Arbitrage : décider de produire, d’acheter ou d’attendre.
| Entrée | Sortie du calcul |
|---|---|
| Demande client | Besoin brut |
| Inventaire disponible | Besoin net |
| Date de livraison | Ordre à lancer |
Imaginez une commande de 1 200 unités pour le 18 juin 2026 : si 450 sont déjà en inventaire et 300 arrivent le 15 juin, le besoin à couvrir tombe à 450 unités. Cette logique garde une visibilité nette sur la quantité à lancer, sans perdre le fil du plan.
Identifier les données indispensables pour fiabiliser le calcul
Pour que le calcul soit fiable, il faut une prévision de demande propre, des dates à jour et un inventaire exact. La qualité du niveau disponible, la quantité réservée et l’état du stock influencent directement la décision. Si une seule donnée est fausse, le bon produit peut être lancé trop tard ou en trop grande quantité. Le calcul devient alors un outil de précision, pas un simple tableau. Dans la pratique, les équipes vérifient aussi les ordres ouverts pour éviter les doublons et les écarts de temps.
Les étapes clés d’un planning MRP bien construit
Construire un planning fiable à partir des données d’entrée
Un système de planification efficace suit une séquence très lisible : d’abord la demande, puis les besoins, ensuite l’approvisionnement et enfin le lancement. Chaque ressource est intégrée au moment utile, pour que l’entreprise garde la main sur son activité. Le planning doit aussi prendre en compte la capacité de fabrication, car un ordre théorique ne vaut rien si la ligne est déjà saturée. En pratique, le délai de chaque opération est intégré dès le départ, afin d’éviter les effets de surprise.
- Analyser la demande et les priorités.
- Transformer cette demande en besoins matières.
- Intégrer les délais d’achat et de fabrication.
- Lancer l’ordre au bon moment dans le planning.
Dans une usine qui assemble des pompes, le planning peut prévoir l’achat des joints le lundi, la préparation des composants le mercredi et le lancement de fabrication le vendredi. Cette ressource bien séquencée limite les ruptures et évite les files d’attente inutiles.
Relier approvisionnement, fabrication et délais de manière cohérente
Le système de planification devient vraiment utile quand il relie sans rupture les achats, la fabrication et les délais fournisseurs. Une entreprise industrielle peut alors aligner chaque ordre avec la disponibilité de la main-d’œuvre, des machines et des composants. Ce travail d’intégration évite les décalages entre une opération prête à démarrer et une ressource encore bloquée ailleurs. Vous obtenez ainsi un planning plus robuste, même quand la cadence augmente ou qu’une livraison prend du retard.
Les données qui alimentent le logiciel et sécurisent la décision
Pourquoi la qualité des données change la fiabilité du système
Une donnée erronée suffit à fausser tout le pilotage : nomenclature incomplète, quantité mal saisie ou matériel manquant, et le logiciel produit un signal trompeur. Dans un environnement industriel, la qualité de chaque donnée conditionne donc le management des flux et la fiabilité des décisions. Si la date de livraison glisse de deux jours, l’information doit être corrigée immédiatement pour garder un plan cohérent. Le système ne vaut que par sa mise à jour régulière et par la discipline des équipes.
- Nomenclature à jour pour chaque produit.
- Stocks et délais vérifiés avant lancement.
- Références de matériel contrôlées dans le logiciel.
| Donnée d’entrée | Utilité |
|---|---|
| Nomenclature | Décomposer le produit en composants |
| Stock | Mesurer ce qui reste réellement |
| Délais | Positionner la date de lancement |
Dans un ERP, un module de suivi peut centraliser ces éléments et les remettre à jour en temps réel. Cette information partagée améliore le management des équipes et limite les écarts entre prévision et réalité.
Comment un ERP centralise les informations utiles au pilotage
Un erp rassemble les données de stock, d’achat et de production dans un même logiciel, ce qui simplifie le management quotidien. Le module de planification croise alors les informations de matériel, de commandes et de disponibilité pour produire une vision plus juste. Pour vous, cela signifie moins de ressaisies, moins d’erreurs et une meilleure lecture de la situation. Le système industriel gagne en cohérence, car chaque donnée circule vers le bon service au bon moment.
Avantages, limites et ajustements dans une supply chain moderne
Quand le MRP apporte un vrai avantage opérationnel
Dans une supply chain stable, le modèle apporte un avantage immédiat : il aide à optimiser les achats, à optimiser les lancements et à optimiser le stock. Cet avantage se voit aussi dans la capacité à optimiser la production sans immobiliser trop de ressources. Pour une entreprise, l’optimisation des flux réduit les urgences et améliore le management des priorités. Le grand avantage reste la visibilité, car chaque changement se lit plus vite dans la chaîne. C’est particulièrement utile quand la production suit des cycles réguliers et que les volumes restent prévisibles.
- Avantage : meilleure visibilité sur les besoins futurs.
- Avantage : réduction des surstocks et des ruptures.
- Avantage : coordination plus simple entre services.
Dans une chaîne logistique bien maîtrisée, un système de gestion peut ainsi gagner plusieurs heures par semaine sur la préparation des ordres, surtout quand les ressources sont standardisées.
Dans quels cas il faut compléter le modèle par d’autres approches
Dès qu’un changement brutal survient, le modèle montre ses limites : variation de demande, retard fournisseur ou capacité indisponible. Dans une supply chain très mouvante, il faut souvent compléter la chain de planification par un management plus agile. Le système industriel doit alors intégrer des scénarios, des marges de sécurité et parfois des arbitrages manuels. Un changement de dernière minute sur une commande client peut imposer de revoir le planning, car la gestion purement automatique ne suffit plus toujours. L’entreprise doit donc ajuster ses règles pour rester réactive.
- Limite : dépendance forte à la qualité des données.
- Limite : difficulté à absorber un changement soudain.
- Limite : sensibilité aux écarts de capacité.
Dans certaines supply chain, un logiciel de simulation ou une revue hebdomadaire de management complète utilement le modèle, surtout quand les délais sont serrés.
Du besoin client à l’ordre de fabrication : méthode pratique et cas d’usage
Suivre une méthode simple pour relier client, stock et lancement
Pour relier le client au lancement, il faut d’abord lire la demande, puis vérifier le stock disponible et enfin prendre la bonne décision. Ce processus commence par l’identification du produit commandé, se poursuit par le contrôle de la matière nécessaire et se termine par l’ordre de fabrication. L’entreprise peut ainsi prendre le bon chemin sans perdre de temps. Dans une activité industrielle, cette méthode rend la logistique plus lisible et la gestion plus sereine. Le planning devient alors un outil de coordination, pas seulement un document.
- Lire la demande et la date promise.
- Contrôler le stock disponible et la matière.
- Décider de prendre un ordre d’achat ou de fabrication.
- Lancer l’activité selon la capacité réelle.
Une mini-checklist utile : vérifier les délais, confirmer la ressource, contrôler l’information de stock. Avec ces trois réflexes, vous évitez déjà une grande partie des erreurs de lancement.
Illustrer le fonctionnement avec un cas industriel concret
Dans une entreprise qui fabrique des armoires métalliques, une commande de 80 produits arrive le lundi matin. Le système vérifie la matière, constate qu’il reste 30 unités de tôle, puis calcule l’ordre à lancer pour couvrir le besoin. La fabrication est programmée sur deux jours, avec un délai fournisseur de 48 heures pour le complément. L’entreprise prend alors la décision de lancer une première série et de réserver la suite. Ce scénario montre bien comment l’information circule du besoin à l’action, sans rupture dans le processus industriel.
FAQ – Questions fréquentes sur la planification des besoins
À quoi sert concrètement le MRP dans une entreprise ?
Il sert à transformer une demande en besoins de production, d’achat et de stock, afin de mieux gérer la fabrication et les délais.
Le MRP remplace-t-il un ERP ou le complète-t-il ?
Il le complète : l’erp couvre la gestion globale, tandis que le système mrp se concentre sur la planification des besoins.
Quelles données faut-il pour lancer un calcul fiable ?
Il faut la demande, le stock, la matière, la quantité prévue, les délais et les informations de fabrication à jour.
Le MRP est-il adapté à une supply chain très changeante ?
Oui, mais il doit souvent être complété par des règles de gestion plus agiles dans la supply chain et la chain logistique.
Comment éviter les erreurs de stock et de quantité ?
En fiabilisant le système, en contrôlant le logiciel et en mettant à jour chaque information de stock avant calcul.
Dans quels cas le MRP devient-il insuffisant seul ?
Quand la production change vite, que la demande varie fortement ou que la capacité devient trop instable pour suivre le plan.

Vous aimerez aussi
 Transport

 Transport
 Transport
 Transport